Защитные покрытия фасадных панелей для индустриальной среды
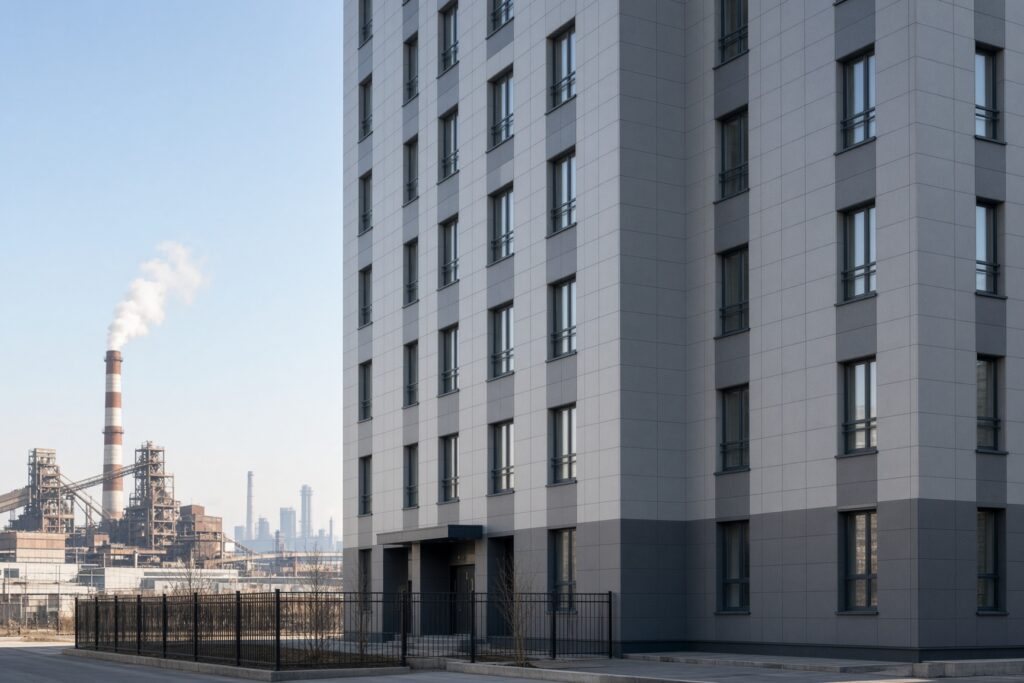
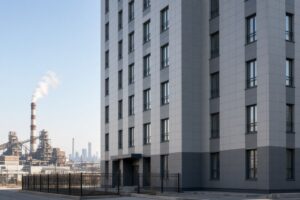
В условиях индустриального мегаполиса с высокой плотностью химических, металлургических и угледобывающих предприятий ограждающие конструкции зданий подвергаются экстремальным техногенным нагрузкам. Современные вентилируемые фасады в Кемерово эксплуатируются в среде, насыщенной диоксидом серы, оксидами азота, взвешенными угольными частицами и специфическими органическими соединениями. В сочетании с резко континентальным климатом Сибири эти факторы вызывают ускоренную деструкцию защитно-декоративных слоев, потерю адгезии, меление полимеров и точечную коррозию металлической подосновы. Ошибки в подборе материалов на стадии проектных изысканий приводят к необходимости капитального ремонта навесного фасада уже через 3–5 лет вместо расчетных 40–50 лет безремонтного срока службы.
Для девелоперов, генеральных подрядчиков, архитекторов и проектных организаций выбор защитного покрытия облицовки — это баланс между капитальными затратами и совокупной стоимостью владения объектом. В данном экспертном обзоре инженерно-технический отдел производственной компании «СОЮЗ» разбирает физико-химические механизмы деградации фасадных материалов в индустриальном окружении, сопоставляет эксплуатационные характеристики актуальных полимерных покрытий (PVDF, PUR, FEVE, полиэфиры) и дает четкие нормативные рекомендации по формированию долговечной навесной фасадной системы с вентилируемым зазором.
Агрессивные факторы индустриальной среды Кемерово и риски разрушения фасадов
Климат и экологический профиль Кемерово формируют жесткие условия для наружных ограждающих конструкций. Согласно СП 131.13330.2020 («Строительная климатология»), для города характерны значительные годовые и суточные амплитуды температур: от абсолютного минимума ниже -45 °C до летних пиков выше +35 °C. Дополнительно сказываются ветровые нагрузки по СП 20.13330.2016, создающие пульсационное давление в вентилируемом зазоре, что ускоряет массообмен воздуха и контакт агрессивных реагентов с элементами каркаса.
В соответствии с СП 28.13330.2017 («Защита строительных конструкций от коррозии») и международным стандартом ISO 12944-2, атмосферу в районах расположения промышленных гигантов («Кемеровский Азот», «Кокс») и вблизи разрезов классифицируют как промышленную со степенями коррозионной агрессивности от С3 (умеренная) до С4 (высокая) и С5 (очень высокая промышленная). Основные разрушающие факторы включают:
- Кислотные осадки и смоговые инверсии: растворение диоксида серы (SO₂) и оксидов азота (NOₓ) в атмосферной влаге приводит к образованию сернистой, серной и азотной кислот с pH ниже 4,0. Это вызывает травление традиционных полиэфирных связующих и смыв защитных конверсионных слоев.
- Абразивный износ: мелкодисперсная угольная и зольная пыль (фракции PM2.5 и PM10) переносится ветровыми потоками, действуя на поверхность облицовки как пескоструйный аппарат. Это снижает глянец, истончает защитный слой и провоцирует возникновение микротрещин.
- Сезонная термоцикличность: при многократных переходах через 0 °C (до 80 циклов за осенне-весенний сезон) влага, проникшая в поры и микродефекты некачественного полимера, расширяется при кристаллизации, вызывая микрорастрескивание и отслоение покрытия.
- Ультрафиолетовая радиация: на фоне загрязненного воздуха фотохимические реакции окисления полимерной матрицы протекают интенсивнее, ускоряя меление (chalking) и выгорание пигментов.
Когда возводится навесная фасадная система, корректный расчет химической стойкости внешнего экрана предотвращает локальные очаги коррозии, способные распространиться вглубь конструкции к узлам несущей подсистемы.
Классификация защитных покрытий: от полиэстера до PVDF и FEVE
На строительном рынке защитные покрытия для металлического проката и композитов представлены несколькими базовыми полимерными составами. Их нормирование осуществляется по ГОСТ 34180-2017, ГОСТ Р 52146-2003 и ГОСТ 9.401-2018. Рассмотрим ключевые составы с точки зрения их устойчивости к агрессивной индустриальной атмосфере.
1. Стандартный полиэстер (PE) и полиэфиры повышенной стойкости (SP / HDP)
Стандартный полиэфирный состав наносится слоем 25 мкм. Он дешев, обладает хорошей формуемостью, однако в условиях категорий С4–С5 показывает слабую химическую стойкость (класс коррозионной стойкости RC3 по EN 10169). В среде с повышенным содержанием сернистого газа срок до начала деструкции составляет всего 3–7 лет. Высокопрочный полиэстер (HDP) с толщиной 30–35 мкм и модификацией полиамидом работает надежнее, но для тяжелых промышленных зон Кемерово его ресурса часто недостаточно.
2. Полиуретановые компаунды (PUR, модифицированный полиамидом пурал)
Полиуретан наносится толщиной от 45 до 50 мкм. Содержит полиамидные гранулы, придающие покрытию повышенную шероховатость и сопротивляемость абразивному истиранию. Обладает эластичностью даже при криогенных температурах (-50 °C), классом коррозионной стойкости RC5 и устойчивостью к УФ-излучению RUV4. Это решение применимо для гражданских и общественных зданий, расположенных в радиусе 3–5 км от производственных площадок.
3. Поливинилиденфторид (PVDF)
PVDF представляет собой композицию из 70% поливинилиденфторидной смолы и 30% высококачественного акрила (технологии Kynar 500 / Hylar 5000). Толщина системы (грунт + эмаль) составляет 27–40 мкм. PVDF характеризуется инертностью к концентрированным кислотам, щелочам и растворителям. Энергия химической связи «углерод — фтор» (C–F) превышает энергию квантов ультрафиолетового спектра, благодаря чему покрытие не выцветает и не подвержено фотохимическому старению более 30 лет. Класс коррозионной стойкости — RC5, УФ-стойкость — RUV4.
4. Фторополимерные составы FEVE (Lumiflon)
Покрытия на основе фторэтилен-винилэфира (FEVE) — прогрессивное решение для металлической облицовки. В отличие от PVDF, они обладают более высокой прозрачностью связующего, что позволяет создавать покрытия с широким диапазоном блеска (от матового 10% до зеркального 80%). Полимерная матрица полностью блокирует проникновение ионов хлора и серы к цинковому или алюминиевому подслою, исключая подпленочную коррозию.
5. Анодное оксидирование (анодирование)
Применяется преимущественно для фасадного алюминия по ГОСТ 9.301-86 и ГОСТ 22233-2018. Электрохимическое формирование оксидного слоя Al₂O₃ толщиной 20–25 мкм (класс АА20 или АА25) создает интегральную керамическую пленку, устойчивую к царапинам и химическому воздействию, не склонную к расслаиванию и отшелушиванию.
Сравнительные параметры защитных покрытий в агрессивной атмосфере сведены в таблицу ниже:
| Тип защитного покрытия | Толщина сухого слоя (ТСС), мкм | УФ-стойкость (по шкале RUV1–RUV4) | Стойкость к коррозии (RC1–RC5) | Абразивная устойчивость (песок, пыль) | Срок службы в среде С4–С5 (Кемерово), лет |
|---|---|---|---|---|---|
| Полиэстер (PE) | 25 | RUV2–RUV3 | RC3 | Удовлетворительная | 3–7 |
| Высокостойкий полиэстер (HDP) | 30–35 | RUV3–RUV4 | RC4 | Хорошая | 10–15 |
| Полиуретан (PUR / Пурал) | 45–50 | RUV4 | RC5 | Отличная | 25–35 |
| Поливинилиденфторид (PVDF) | 27–40 | RUV4 | RC5 | Очень хорошая | 40–50 |
| Фторполимер (FEVE) | 30–45 | RUV4 | RC5 | Отличная | 45–50+ |
| Анодирование (20–25 мкм) | 20–25 | RUV4 | RC5 | Высочайшая (твердость корунда) | 50+ |
Специфика выбора защитного слоя для различных видов облицовки
Материал подосновы напрямую диктует требования к технологии нанесения и толщине защитного пирога. В промышленной среде разрушение покрытия приводит к быстрому развитию локальных электрохимических пар.
Для стального проката критически важна защита не только поверхности, но и срезов. Когда для проекта заказываются фасадные металлокассеты из тонколистовой оцинкованной стали (толщиной 1,0–1,2 мм), обязательным требованием является использование горячеоцинкованного проката с плотностью цинкового слоя не менее 275 г/м² (1-й класс по ГОСТ 14918-2020). После вырубки углов и формовки кассеты на гибочных станках все торцы и места гибов должны проходить повторную антикоррозионную обработку порошковыми составами полиэфирного или полиуретанового типа, иначе на срезах мгновенно возникает контактная коррозия из-за сернистого конденсата.
При использовании композитных материалов архитекторы часто выбирают алюминиевые композитные панели. Для условий С4–С5 допускается применять только АКП с внешним покрытием PVDF или FEVE и толщиной алюминиевой ленты не менее 0,4–0,5 мм. В зонах фрезеровки пазов под угловой гиб алюминий истончается, поэтому внутренняя сторона панелей обязательно должна иметь защитный грунтовочный лак (service coat) толщиной не менее 5 мкм. Это исключает разрушение тыльной стенки АКП парами кислот, циркулирующими в воздушном зазоре.
Массивные кассеты из сплошного алюминия формируют премиальную долговечность. Фасадные алюминиевые панели толщиной 2,0–3,0 мм покрывают порошковыми фторполимерными красками архитектурного класса (Qualicoat Class 2 или Class 3) либо подвергают анодированию. В таком исполнении облицовка обладает химической стойкостью, не боится циклов глубокого промерзания и не требует эксплуатационного окрашивания на протяжении всего срока жизни сооружения.
Если в архитектурной концепции используются минеральные материалы, например, автоклавные фиброцементные панели, основная угроза кроется во влагопоглощении и карбонизации цементного камня. Для промышленных кластеров применяются плиты со сплошным гидрофобным запечатыванием кромок и полиуретановым лаковым финишем с добавлением фотокаталитических компонентов, обеспечивающих эффект самоочищения от копоти под воздействием дождевой воды.
Защита несущей подсистемы и узлов крепления от электрохимической коррозии
Навесной вентилируемый фасад — это комплексная инженерная система. Высокая стойкость облицовочной панели обесценивается, если каркас, скрытый в вентзазоре, подвергается межкристаллитной или щелевой коррозии. СП 522.1325800.2023 («Системы фасадные навесные вентилируемые») и ГОСТ 58154-2018 регламентируют требования к металлоемкости и защите кронштейнов и профилей.
В промышленном воздухе Кемерово цинковое покрытие толщиной 20–40 мкм на черной стали деградирует со скоростью 4–8 мкм в год. Таким образом, через 5–7 лет цинковый барьер истощается, открывая путь ржавлению несущего профиля. В соответствии с регламентами, для объектов с агрессивностью среды С4 и выше применяются два проверенных конструктивных решения:
- Оцинкованная сталь 1-го класса с дополнительным порошковым полимерным покрытием толщиной не менее 60 мкм (порошковая окраска наносится на готовые фасонные элементы после штамповки и перфорации).
- Аустенитная коррозионно-стойкая (нержавеющая) сталь марок AISI 304, AISI 321 (по ГОСТ 5632-2014 — 08Х18Н10, 12Х18Н10Т). Данные сплавы содержат не менее 18% хрома и 8–10% никеля, образуя на поверхности пассивирующую пленку, устойчивую к кислотным парам в зазоре.
В узлах сопряжения каркаса с ограждающей стеной ключевую нагрузку воспринимает анкерный кронштейн. В каталоге компании «СОЮЗ» представлен кронштейн КРУ 200x80x80x2,0 мм из нержавеющей стали, обладающий запасом несущей способности на вырыв и срез, а также невосприимчивый к окислению в условиях постоянной конденсационной влажности. Конструкция узла в обязательном порядке комплектуется термоизолирующей паронитовой или полиамидной прокладкой, отсекающей тепловой мост и изолирующей металл кронштейна от щелочной среды бетона или раствора кладки.
В качестве вертикальных направляющих применяется усиленный Г-образный профиль ПГ 60x40x1,2 мм из нержавеющей стали, исключающий провисание каркаса и деформацию внешнего шва облицовки при ветровых пульсациях. При стыковке алюминиевых кассет со стальными направляющими применяются нержавеющие вытяжные заклепки (комбинация «нержавеющая гильза — нержавеющий сердечник») или специализированные алюминиевые элементы с изолирующими полимерными шайбами EPDM. Все необходимые крепежные детали, кляммеры и профили проектные организации могут подобрать через комплектующие фасадной системы с гарантией заводского происхождения сплавов и антикоррозионных покрытий.
Пошаговый алгоритм подбора фасадных решений для промышленных районов
Чтобы гарантировать безаварийную эксплуатацию объекта, инженерная группа завода «СОЮЗ» рекомендует следовать пятиступенчатому алгоритму проектирования и комплектации фасадов:
- Определение степени коррозионной агрессивности атмосферы на конкретной строительной площадке по СП 28.13330.2017 с учетом розы ветров и близости источников технологических выбросов.
- Анализ температурно-влажностного режима ограждающих конструкций и расчет ветровых нагрузок по СП 20.13330 с учетом аэродинамических коэффициентов угловых и парапетных зон здания.
- Выбор комбинации «материал облицовки — защитное покрытие». Для объектов I уровня ответственности в границах производственных площадок нормой является PVDF (35–40 мкм) либо анодированный алюминий (25 мкм).
- Разработка детальной рабочей документации (стадия Р): профессиональное проектирование вентилируемого фасада с расчетом шага кронштейнов, узлов деформационных швов, обрамления оконных и дверных проемов, а также схем циркуляции воздуха.
- Составление сметного расчета и оптимизация спецификаций: на предварительном этапе полезно использовать калькулятор фасадной системы онлайн, позволяющий сопоставить материалоемкость различных вариантов несущего каркаса и финишной отделки.
Планируя бюджет, технические заказчики также могут изучить ориентиры цен и факторов ценообразования в профильном обзоре: подробная стоимость навесного фасада в Кемерово поможет обосновать инвестиции перед инвесторами и снизить риски перерасхода средств на этапе монтажа.
Типичные ошибки при проектировании и монтаже в условиях агрессивной атмосферы
Нарушения технологических регламентов часто сводят на нет преимущества даже самых дорогих покрытий. Ниже приведены инженерные ошибки, регулярно фиксируемые техническим надзором:
- Раскрой тонколистовой стали абразивным инструментом (болгаркой). Высокотемпературный рез выжигает цинковый слой и полимерное покрытие на расстоянии до 10–15 мм от кромки, образуя открытый очаг коррозии. Допустим только холодный механический раскрой (гильотинные ножницы, высечные ножницы, координатно-пробивные прессы).
- Игнорирование электрохимической совместимости металлов. Прямой контакт разнородных металлов с большой разницей электродных потенциалов (например, оцинкованная сталь и медь или нелегированный алюминий и углеродистая сталь) в присутствии электролита (кислотного дождя) порождает контактную коррозию с катастрофической скоростью растворения анода.
- Занижение ширины вентилируемого зазора. Согласно СП 522.1325800.2023, минимальный воздушный зазор между утеплителем и внутренней плоскостью панели не должен быть меньше 40 мм (с учетом отклонений стены). Заужение зазора снижает тягу, что ведет к застою конденсата и разрушению тыльной стороны облицовки парами скопившейся влаги.
- Применение крепежа из углеродистой стали с тонким гальваническим оцинкованием (до 10 мкм) вместо горячеоцинкованных или нержавеющих метизов А2/А4. Срезание головки самореза коррозией приводит к срыву кассет при порывах ветра.
Часто задаваемые вопросы (FAQ)
В чем принципиальная разница между PVDF и полиуретаном в атмосфере Кемерово?
Полиуретан (PUR) обладает превосходной стойкостью к механическому абразивному истиранию (пыль, песок), но при экстремально длительном контакте с серной кислотой уступает фторопластам. PVDF обладает почти абсолютной химической инертностью за счет прочности связи «фтор — углерод», что гарантирует отсутствие выцветания и химического травления при контакте со смогом химических предприятий на протяжении 40 лет.
Можно ли локально восстановить поврежденное покрытие PVDF на смонтированном фасаде?
Полноценно восстановить заводской пирог PVDF в построечных условиях невозможно, так как он требует температурной полимеризации в печи при +240…+260 °C. Локальные царапины обрабатывают специальными ремонтными эмалями холодного отверждения на базе акрил-полиуретана после тщательного обезжиривания и грунтования. При сквозном повреждении металлокассеты до стали элемент подлежит демонтажу и замене.
Какой запас по толщине металла требуется закладывать для металлокассет в промышленной зоне?
Помимо прочностного статического расчета на ветровую нагрузку по СП 20.13330, для стальных кассет в зонах С4–С5 рекомендуется принимать номинальную толщину проката не менее 1,2 мм (с цинковым слоем Z275). Для алюминиевых композитных панелей толщина конструкционных слоев алюминия должна быть не менее 0,5 мм, а для цельнометаллических алюминиевых листов — от 2,0 мм.
Экспертное сопровождение и надежные решения от компании «СОЮЗ»
Ограждающие конструкции современных производственных комплексов, логистических хабов, административных и жилых зданий в Кузбассе требуют инженерного подхода к выбору материалов. Ошибочная экономия на типе защитного слоя неизбежно оборачивается многомиллионными затратами на восстановительные работы и ухудшением архитектурного облика объекта.
Производственная компания «СОЮЗ» разрабатывает и изготавливает навесные подсистемы и элементы фасадных конструкций, полностью адаптированные к суровым климатическим и экологическим условиям Сибирского региона. Собственное высокоточное производство, применение сталей глубокой вытяжки, современных фторполимерных и полиуретановых покрытий, а также строгий лабораторный контроль гарантируют соответствие продукции требованиям СП 522, ГОСТ 58154 и ГОСТ 9.401.
Инженеры компании «СОЮЗ» готовы выполнить для вашего объекта комплексный статический и теплотехнический расчет, разработать проектные решения узлов и подобрать оптимальную номенклатуру подсистемы. Если вы планируете монтаж или реконструкцию объекта и вам необходимы долговечные вентилируемые фасады, обратитесь к специалистам компании «СОЮЗ» за экспертной консультацией, образцами материалов и точным сметным расчетом фасадной системы.